

كيفية اختيار واختيار مكان الجهاز
تعتبر ماكينة Pick and Place هي الخطوة الثانية في عملية تجميع اللصق والمكان وإعادة التدفق. تتبع وظيفة "المكان" وظيفة "لصق اللحام" (طابعة الاستنسل). تقوم عملية "المكان" بتحديد وتوصيل مكون على اللوحة وتسقطه في موضعه. إن أبسط شكل من أشكال عملية التقطيع والمكان هو باليد ، أي اختيار مكون من صندوق يدوي ، وبمساعدة زوج من الملقاط وعدسة مكبرة ، ووضعها على اللوحة وإكمال العملية باليد عقدت لحام الحديد.
تعمل هذه الطريقة بشكل جيد إذا كنت تستخدم لوحات عرضية فقط. أشياء أخرى يجب وضعها في الاعتبار - يؤثر حجم المكونات (الكبيرة أو الصغيرة) على الوقت المطلوب لوضع اليد والحام. تعتبر مكونات الملعب الدقيق قضية أخرى ، حيث يلزم المزيد من الدقة والدقة ، والعامل البشري يدخل حيز التنفيذ. يصبح العمل أكثر إزعاجًا واستهلاكًا للوقت.
أولاً ، سنركز على الأنظمة اليدوية المدعومة آليًا للمستخدمين الراغبين في الانتقال من مجالس زوجية في اليوم إلى أحجام إنتاج أعلى بكثير. الأنظمة الأوتوماتيكية بالكامل معقدة بما يكفي بحيث نغطيها بشكل منفصل.
حجم الإنتاج
لنبدأ بمعالجة نطاقات الإنتاج لأنواع مختلفة من الأنظمة اليدوية بمساعدة الآلة. ولأغراض المقارنة ، نظرًا لأن كل لوحات الدوائر تختلف من حيث الحجم والتعقيد ، سنتحدث عن الأحجام من حيث المكونات لكل ساعة أو CPH. سيساعدك هذا على تحديد مستوى الأتمتة الذي ستحتاج إليه.

على الجانب المنخفض جدًا من المقياس - باستخدام نظام يدوي يدوي - تكون التكلفة الوحيدة هي الأدوات اليدوية المناسبة لوضع اليد اليدوية غير المدعومة آليًا. في الطرف العلوي من الطيف ، تكون هذه الآلات في الغالب وحدات أو مخصصة لعملية عالية السرعة دون مراقبة. من المرجح أن يبحث المشترون في هذا السوق عن عائد الاستثمار أكثر من التكلفة الأولية.
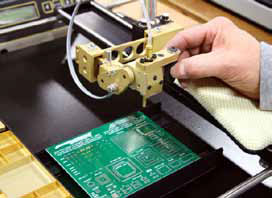 الشكل 1: مثال على الرأس اليدوي ومسند الذراع للدعم |
أنظمة يدوية وشبه أوتوماتيكية
من المستحسن وجود نظام انتقاء يدوي ومكان للعمليات الصغيرة المتنامية التي تحتاج إلى زيادة حجم إنتاجها يدويًا بشكل متزايد مع تحسين الجودة أيضًا ، وبالتالي تقليل إعادة العمل أو الرفض ؛ ومع ذلك ، لا تزال دقة التنسيب محدودة بقدرة المشغل. فوائد نظام يدوي بمساعدة الآلة ما يلي:
أقل المشغل التعب
أخطاء أقل في المواضع
تحكم أفضل
عائد محسّن ، إعادة صياغة أقل
يمكن تجهيز نظام يدوي مدعوم آليًا بميزات مثل جدول فهرسة XY مع رأس التفريغ أو القلم. إصلاحات تساعد على تخفيف التعب لدى المشغل ؛ و fixturing إضافية ل θ (الدوران) و Z (الارتفاع) تحديد المواقع بالإضافة إلى X و Y.
 الشكل 2: صواني ومغذيات المكونات |
توفر بعض الماكينات موزع لصق لحام سائل اختياري ، يتم تطبيقه قبل وضع المكون على اللوحة فقط إذا لم يتم استخدام طابعة الاستنسل. تشمل الخيارات الإضافية ما يلي:
صواني معالجة المكونات
موزع السائل
مغذيات الشريط
رفوف الطاعم
خيار مساعد الرؤية
تقف اختيارية
في معظم الحالات ، يمكن شراء الأنظمة اليدوية بمساعدة الآلة من الضروريات فقط ، ويمكن إضافة خيارات مرغوب فيها لاحقًا عند الحاجة إليها.
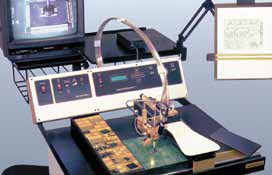 الشكل 3: آلة يدوية تساعد على الرؤية |
الأنظمة شبه الأوتوماتيكية
اليوم لا يزال هناك عدد قليل جدا من الآلات شبه الآلية بسبب زيادة القدرة على تحمل التكاليف لبعض الأنظمة الأكثر آلية في السوق. وقد تم تقديمها في الأصل في وقت كانت فيه الوثبة من نظام التشغيل اليدوي إلى الأنظمة الأوتوماتيكية بالكامل باهظة التكلفة جدًا وتم توفيرها مع بعض الميزات للمساعدة في التشغيل اليدوي.
يشار بشكل صحيح أكثر إلى أنظمة "دليل محسّن" ، وآلات انتقاء وآلات شبه أوتوماتيكية تشمل عادة واجهة حاسوبية مع نظام رؤية يظهر أين تذهب المكونات ، لكن الموضع نفسه لا يزال يتم يدويا. يساعد هذا النوع من الماكينة في وضع المشغل بمواصفات فائقة الدقة بدقة أكبر للتطبيقات ذات الحجم المنخفض ، وهي عملية يصعب تحقيقها باستخدام آلة يدوية بسيطة بمساعدة الماكينة.
سهولة الاستعمال
ستتعامل معظم آلات الالتقاط والماكينة مع تشكيلة كبيرة من أحجام الألواح ، مع طاولة عمل مصممة لاستيعاب لوحات تصل إلى 16 بوصة × 24 بوصة. هناك أيضا سهولة التحكم في المكونات ، والتي تساعد في الدقة ، جنبا إلى جنب مع منحنى التعلم بسيط. في معظم الحالات ، لا يوجد تدريب مطلوب.
لا تغفل المتطلبات الكهربائية. تأكد من أن الجهاز الذي تشتريه سوف يقوم بالتوصيل والتشغيل في بيئتك دون سحب أسلاك جديدة أو التخطيط على محول / محول.
آلات أوتوماتيكية للميكانيكا
سنبدأ بالحديث عن جانبين من إمكانيات الماكينة - الدقة والتكرار ، وطرق التمركز واختيار المكان.
الدقة وتكرارها
بالنسبة لآلات الإنتاج ، فإننا نوصي عادةً بالبحث عن ماكينة بدقة +/- .001 "ونزولاً إلى قدرة دقيقة تبلغ 12 مليون ميل على أساس متكرر. آلات أقل تكلفة في كثير من الأحيان لا تلبي هذه المواصفات ، لذلك هذا شيء يجب أن تكون على علم.
كما أن معظم الأجهزة منخفضة التكلفة لن تكون قياسية مع الكمبيوتر أو البرامج التي يمكن أن تساعد في جوانب التكرار إن لم تكن الدقة. في حين قد يقدم البعض تقنية معززة - معظمها لا يفعل ذلك.
أساليب PICK و Place CENTERING
هناك أربع (4) طرق للاستلام والتنسيب:
لا آلية توسيط
توسيط ليزر
ميكانيكي (فكين)
مركز الرؤية
1. الطريقة الأولى: لا توجد آلية توسيط غير الاعتماد على نقطة التقاط المكون لوضعها. بعبارة أخرى ، لا يتمركز الجزء ماديًا بعد أن يتم التقاطه بواسطة رأس الأداة ، وإذا تم اختياره خارج المركز على الأداة ، فسيتم وضعه خارج المركز عند وضعه على اللوحة. من الواضح أن هذا ليس طريقة توظيف دقيقة للغاية لأنه لا يوجد تسامح محدد. يمكنك أن تتوقع العثور على هذه الطريقة المستخدمة من قبل الهواة أو المدربين ، ولكن بالتأكيد ليس في أي نوع من بيئة إنتاج الدقة. لا توجد الكثير من الخيارات المتاحة ، والاعتمادية على المدى الطويل أمر مشكوك فيه.
ا. الايجابيات: منخفضة التكلفة.
ب. السلبيات: الدقة المنخفضة والتكرار والموثوقية على المدى الطويل ، أو الخيارات ، أو قطع الغيار.
ج. نطاق الحجم: لا يوجد التحمل واضح
 الشكل 4: التمركز الميكانيكي |
2. الطريقة 2: الفك أو الأصابع المتمركزة في الميكانيكيين في هذه الطريقة ، يتم انتقاء المكوّن ونقله إلى وضعه المركزي في محوري X و Y على رأس البيك أب. عادة ، هذه الطريقة سهلة الإعداد والتكرار داخل +/- 001 دقة. توجد طريقة التمركز هذه عمومًا في الماكينات منخفضة إلى متوسطة المدى.
ا. الايجابيات: من السهل تعلم وإعداد. تكرار. واحدة من أسرع الطرق المتاحة حاليا. نظام "ذبابة" حقيقي منخفض التكلفة.
ب. سلبيات: جسديا يمس العنصر الذي قد لا تكون مناسبة لأنواع معينة من أجزاء ، ولا سيما تلك التي تؤدي مع حساسة.
ج. نطاق الحجم: 0201 حزم تصل إلى 35 ملم مربع.
3. الطريقة الثالثة: التمركز بالليزر في هذه الطريقة ، يتم انتقاء المكون مع خط ليزر يكتشف موضع مركز المكون على رأس الأداة ويعيد حساب نقطة الصفر للجزء وفقًا لموضعه في محاور X و Y و موقف التناوب بالنسبة لرأس لوضع دقيق على متن الطائرة.
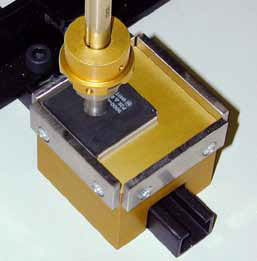 الشكل 5: التربيع الميكانيكي (نسخة قديمة) |
ا. الايجابيات: على ذبابة (على غرار الطريقة الميكانيكية).
ب. سلبيات: إنه أقل موثوقية. توجد قيود على أنواع الأجزاء التي يمكن التعامل معها ، مثل المكونات الرقيقة جدًا (إذا كانت رقيقة .050 ، فقد تحتاج إلى إعادة التعيين بسبب اختلافات جزئية ، حتى من نفس البائع) ؛ يتطلب وقت إعداد أطول ، حيث يجب تحديد المحور Z (سمك الجزء) ؛ أكثر تكلفة من التركيز الميكانيكي ، ولكن عن نفس الرؤية.
ج. نطاق الحجم: لا يمكن توسيط الأجزاء تحت حزم 0402 أو أكبر من 35 ملم مربع.
4. الطريقة الرابعة: تمحور الرؤية هنا ، هناك نوعان ، Look-Down و Look-Up. ستشاهد رؤية Look-down أعلى المكون قبل التقاطه لموقع الالتقاط الخاص به. ثم يقوم بحساب مركزها ، ويقارنه بملف الصورة الخاص به من قاعدة البيانات المخزنة ، ثم يلتقط المكون وينقله إلى موضعه على اللوحة.
ا. الايجابيات: صحيح توسلي touchless. يمكن التعامل مع مكونات غريبة على شكل وحساسة. Look-Down Vision يكون وضع توسيط دقيق إلى +/-. 004 ".
ب. السلبيات: عادة ما تكون أوقات الإعداد أطول بسبب الحاجة إلى تعليم نظام الرؤية كيفية تحديد صور الجزء المخزنة في قاعدة بيانات الآلة ؛ طريقة أبطأ للتمركز بسبب شريحة الوقت المطلوبة للمعالجة ؛ الرؤية أكثر تكلفة من الطريقة الميكانيكية ؛ بالنسبة إلى رؤية Look-Down ، قد ينتقل الجزء من نقطة التقاطه إلى موضعه على اللوحة.
ج. نطاق الحجم: 0402 - 15 ملم
 الشكل 6: التركيز على الرؤية والبحث |
تعتبر طريقة Look-Up Vision طريقة التمركز الأكثر دقة المتوفرة. يتم انتقاء المكون لأول مرة من منطقة الاستلام ، ويتم نقله إلى محطة الكاميرا التي تنظر في الجزء السفلي من المكون ، وتحسب مركزها.
ا. الايجابيات: صحيح touchless التركيز ، يعالج مكونات حساسة. دقيقة إلى +/- .001 "القدرة على تحديد المواقع
ب. سلبيات: عادة ما يكون وقت الإعداد أطول بسبب الحاجة إلى تعليم نظام الرؤية كيفية التعرف على الصورة ، المخزنة في قاعدة بيانات الآلة ؛ طريقة أبطأ للتمركز بسبب وقت المعالجة ؛ الرؤية أكثر تكلفة من الطريقة الميكانيكية.
ج. حجم النطاق: 01005 - 50 ملم (يمكن أن نرى أصغر حجما وأكثر تفصيلا)
سيكون لطريقة الالتقاط والتأشير التي تختارها تأثير كبير على جودة وسرعة احتياجات الإنتاج ، بالإضافة إلى كيفية ربط هذه الدقة بالآلة. لكن هذه فقط البداية
كما هو الحال مع أي جهاز معقد ، ستكون هناك مبادلات بين التكلفة والقدرات ، بعضها يتعلق على وجه التحديد بدقة الإنتاج والعائد. سوف نتناول التالي:
طرق تحديد المواقع الميكانيكية
بناء آلة
اللحيم لصق السائل الاستغناء
مغذيات المكونات
للمراجعة ، عند البدء في عملية التقييم ، هناك عاملان محددان يجب الأخذ في الاعتبار تحديد الفئة التي تناسب احتياجاتك من الماكينة. العامل الرئيسي الأول هو CPH (مكونات في الساعة) ، والعامل الثانوي هو القدرة الآلية. على الرغم من أنه من المفيد البدء في فهم كيفية تأثير معدلات الإنتاج على نوع وأداء آلة انتقاء المكان ، يرجى الرجوع إلى الفصلين السابقين لهذه النطاقات.
تعد القدرة على الماكينة هي العامل الثاني الذي يحدد المساعدة في اختيار الماكينة واختيار مكانها الصحيح لاحتياجاتك. في هذا الفصل ، سوف نتناول ثلاثة جوانب من قدرة الماكينة التي لها تأثير مباشر على جودة اللوحة النهائية وإنتاجية الإنتاج.
نظم وضع المكونات
 الشكل 7: شريط التقاط المكون |
بعد التقاط كل مكون وتركيزه في الأداة بواسطة إحدى الطرق الموضحة في الفصل السابق ، يجب وضعه بدقة على اللوحة ، في موضع XY. هناك ثلاث طرق شائعة الاستخدام لتحديد المواقع:
تحديد المواقع مع أي نظام التغذية المرتدة (نظام حلقة مفتوحة)
التموضع مع المشفرات الدوارة (نظام الحلقة المغلقة)
التموضع مع المشفر الخطي (نظام الحلقة المغلقة)
الطريقة 1: عدم وجود حلقة تغذية مرتدة لتحديد المواقع في هذا النظام ، يقوم المحرك بتوجيه الجزء إلى موقع على اللوحة المحددة في البرنامج من خلال عدد الخطوات في كل محور XY ، ولكن لا توجد طريقة لمعرفة ما إذا كان ينتهي فعلاً باليمين مكان. هذه الأنظمة تستخدم محركات السائر لتحديد المواقع.
ا. الايجابيات: منخفضة التكلفة
ب. سلبيات: الدقة غير موثوقة. لا يوصى لإنتاج عالية الجودة
الطريقة 2: التموضع مع المشفر الدوارة في هذه الطريقة ، يتم تثبيت المشفر مباشرة على عمود المحرك ويقدم تغذية راجعة للموضع إلى نظام التحكم ؛ ومع ذلك ، فإنها تقوم فقط بالإبلاغ عن موضع المحرك ، وليس الموقع الفعلي للمحور xy. هذا يعتمد على ما تبقى من المكونات الميكانيكية التي تشكل الجهاز. يمكن لهذه الآلات استخدام محركات السائر أو المؤازرة. (وعادة ما ترتبط بالتكلفة)
ج. الايجابيات: منخفضة التكلفة. يستخدم هذا النظام على نطاق واسع في أجهزة الدخول
د. سلبيات: دقة تحديد المواقع النموذجية لل +/- .005 "
الطريقة الثالثة: تحديد المواقع باستخدام برنامج التشفير الخطي في هذه الطريقة ، يتم تثبيت المقاييس الخطية على جدول محاور XY للجهاز ويتم تثبيت برنامج التشفير على الحزمة المتنقلة التي ستحمل المكونات. ستقوم هذه الطريقة بالإبلاغ عن موقعها الفعلي مرة أخرى إلى نظام التحكم وإجراء تصحيحات للموضع المبرمج ، إذا لزم الأمر ، إلى داخل بضعة ميكرونات من موقع X & Y الفعلي لوضع الموضع (والذي يكون عادة 12،800 زيادة - أو خطوات - لكل بوصة من السفر). أفضل الآلات في هذه الفئة تستخدم محركات مؤازرة.
ه. الايجابيات: دقة عالية جدا ، ضمن +/-0005 "؛ قابلة جدا للتكرار
F. سلبيات: أكثر تكلفة ، ولكنها ضرورية لإنتاج عالية القيمة
ملاحظة: تعتبر جودة المشفر (مستشعر تغذية مرتجل الموقع) عنصرًا مهمًا في النظام بأكمله وتؤثر على الدقة.
 الشكل 8: البناء الملحومة بالكامل |
آلات البناء
عند اختيار آلة انتقاء المكان ، يجب أن تكون على دراية بأن تركيبه سيحدد نطاقه وانبعاثاته الفعالة ، بما في ذلك الاعتبارات الخاصة بعدد مغذيات المكونات التي يمكن أن تستوعبها.
1. الفولاذ الملحوم بالكامل: تحتوي الآلة الأكثر دقة على إطار مصنوع من أنابيب الصلب الإنشائية الصلبة الملحومة. وهذا يوفر ثباتًا كبيرًا ضروريًا لتحديد المواقع بدقة وحركة عالية السرعة لمحاور X & Y. يوصى باستخدام طريقة البناء هذه لأي بيئات إنتاج ، وستظل مستقرة دون الحاجة إلى معايرة مستمرة.
2. إطار بولت سوياً: سوف يأتي إطار الألمنيوم المسحوب أو الإطار المعدني المصقول بدقة أولية أقل من الإطار الملحوم وسيحتاج إلى تشغيله ببطء أكثر لأنه لا يستطيع التعامل مع حركة القصور الذاتي السريعة لحركة المحور X - Y. علاوة على ذلك ، من المرجح أن تخرج من المعايرة في كثير من الأحيان ، والتي سوف تؤثر سلبا على وقت العمل ، والوقت الضائع والعائد. (عادة ما تعكس التكلفة المنخفضة بناء أضعف.)
صبغة لصق / تنشيف السوائل
يجب أن تكون أي آلة انتقاء ومكان قادرة على توفير أنظمة توزيع السوائل. تشمل السوائل الأكثر شيوعًا معاجين اللحام والمواد اللاصقة ومواد التشحيم والإبوكسيات والتدفق والغراء ومانعات التسرب وغير ذلك. يعد هذا خيارًا قيمًا عند إنشاء نماذج أولية أو تجميعات PCB لمرة واحدة لا تضمن تكلفة استنسل طابعة أو ورق رقائق مخصص.
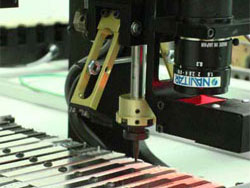 الشكل 9: سطح العمل مع مغذيات المكون |
مكونات المكونات
إذا كان إنتاج الماكينة مخصصًا لعدد صغير من المكونات ونوع العمل ، فمن السهل جدًا تحديد عدد المغذيات ونوعها. ومع ذلك ، ليس هذا هو الحال عادةً في متاجر تجميع العقد ، حيث أنهم لا يعرفون نوع اللوحة وعدد المكونات المختلفة التي تتطلبها المهمة التالية. تحتاج بعض المصنّعين الأصليين للأجهزة (OEM) أيضًا إلى المرونة لمجموعة واسعة من تشكيلات اللوحة ، خاصةً إذا كانت تنوي استخدام نفس الماكينة للنماذج الأولية والعديد من لوحات الإنتاج المختلفة. لذا ، من المفيد في هذه الحالات النظر في جهاز يحتوي على أكبر عدد من موضع التغذية والخيارات التي يمكن أن تستوعب المساحة التي يمكن أن تتعامل بها المساحة الخاصة بك.
أنواع المغذيات تشمل:
عادة ما يرتبط أصحاب الشريط قطع مع العالم منخفض الحجم.
يستخدم حامل صينية Matrix للمكونات غير المتاحة على الشريط.
أنابيب المغذيات الاستغناء عن المكونات المقدمة في أنابيب.
عادة ما تكون مغذيات الشريط الكهربائي (والبكرة) أكثر تكلفة في البداية ، ولكنها تقدم أفضل استثمار على المدى الطويل. تتوفر مغذيات الشرائط الكهربائية كوحدات مفردة في مجموعة متنوعة من الأحجام ، وتغطي مجموعة من مكونات 0201 التي تصل إلى 56 ملم من المكونات الكبيرة. تقدم العديد من الشركات المصنعة الآن وحدة تغذية متعددة (تعرف باسم وحدة التغذية المصرفية). هذه متاحة لشريط 8 مم ، ويمكن أن تأتي مع ما يصل إلى اثنتي عشرة مم 8 مم لكل وحدة.
 الشكل 10: وحدة تغذية الشريط |
نظرًا لأن المكونات يتم تعبئتها بأشكال عديدة ، على سبيل المثال ، المكونات المنفصلة على الشريط ، والحزم الرباعية ، وصواني المصفوفة ، والأنابيب ، والشرائط المقطوعة ، وما إلى ذلك ، فإن اختيارك للمغذيات يعتمد على إنتاجك ، ولكن أيضًا على أي قيود على الحجم قد تكون لديك. نقطة الانطلاق الجيدة هي شراء معظم المغذيات التي يمكنك الحصول عليها في البصمة المتوفرة لديك.
البرمجيات
عند النظر في شراء آلة Pick and Place ، فإن أحد أهم الاعتبارات هو واجهة البرنامج. هناك ثلاثة أهداف أساسية لنظام تشغيل جيد للمستخدمين في النطاق المنخفض إلى المتوسط ، وهو ما يصل إلى 8000 CPH:
تعظيم سهولة الاستخدام
توفير مرونة واسعة
تحسين الأداء
 الشكل 11: لوحة عقد الجهاز |
سهولة الاستعمال
نظرًا لأن عمليات التجميع صغيرة إلى متوسطة الحجم يجب أن تقوم بتشغيل المشاريع في كثير من الأحيان ، فإن سهولة الإعداد والاستخدام عامل أكثر أهمية بكثير من عملية الحجم الكبير حيث قد يتعامل إعداد واحد مع تشغيل مئات الآلاف من المكونات. ﯾﺟب أن ﯾﮐون ﻣﺟﻣﻊ ﻣﺗﺟر اﻟوظﯾﻔﺔ ﺳرﯾﻌﺎً ﺑﻣﺎ ﯾﮐﻔﻲ ﻟﻟﺗﺑدﯾل ﺑﯾن ﻣﺟﻣوﻋﺔ واﺳﻌﺔ ﻣن أﺣﺟﺎم اﻟﻟﺟﺎن وﺧﯾﺎرات اﻟﻣﮐوﻧﺎت ﺑﺳرﻋﺔ ﻟﺗﻟﺑﯾﺔ ﻣﺟﻣوﻋﺔ ﻣﺗﻧوﻋﺔ ﻣن طﻟﺑﺎت اﻹﻧﺗﺎج. كما يجب أن تكون الماكينة قادرة على التعامل مع نطاق واسع من أحجام المكونات ، من صغيرة جدًا إلى كبيرة جدًا ، بدون إجهاد على الإعداد والاختبار.
وعلى النقيض من ذلك ، فإن آلات الإنتاج الكبيرة تتكون في الغالب من وحدات متعددة من أنظمة الانتقاء والمكان ، حيث يتم وضعها في خط حيث تكون هناك حاجة إليها أكثر من غيرها لأجزاء الملعب الدقيقة ، أو رماة الرقاقات ، أو المهام الاختيارية. يسمح ذلك للمنتج عالي الحجم بتخصيص خط لتحسين سرعة الإنتاج والكفاءة والجودة. في هذه البيئات ، يمكن التسامح مع إعداد أطول ، لأنه سوف يتم إعداده في كفاءة الإنتاج.
أولا ، بعض الأسئلة الأساسية:
هل يأتي النموذج الذي تبحث عنه مع جهاز كمبيوتر أو مجرد برنامج؟ هذا ليس جيداً ولا سيئاً ، لأن بعض المستخدمين يفضلون تثبيت البرنامج على أجهزة الكمبيوتر الخاصة بهم ؛ ومع ذلك ، يضمن نظام متكامل تمامًا عدم وجود مشكلات في توافق البرامج ، ويمكن أن يؤدي ذلك إلى تبسيط التثبيت والإعداد.
هل يعمل الجهاز على واجهة مستخدم رسومية مألوفة (GUI) مثل Windows ™ أو نظام خاص؟ سيكون معظم المشغّلين على دراية مباشرة بالواجهة البديهية في اصطلاحات Windows ، وهو عامل أساسي في تسريع الاستخدام ، خاصة لجهاز جديد. قد تتطلب واجهة المستخدم الرسومية (GUI) الملكية منحنى تعلم أطول.
يجب زيادة مجموعات المهارات الخاصة بالمشغل من قبل مزود الماكينة من خلال:
وثائق جيدة
التدريب العملي أو أشرطة الفيديو
أداة لتعليم المكونات الشائعة في الماكينة والعمليات المتكررة
بالنسبة للآلات التي تتعامل مع 8000 CPH ، توقع منحنى تعلم أعلى لأن التعقيد يزداد بشكل كبير.
المرونة
أداة مهمة للبحث عن ذلك تمنح المرونة المخصصة الكبيرة هي وظيفة مترجم CAD عالميًا (UCT). يسمح UCT للمستخدمين باستيراد بيانات الاختيار ومكان إلى قاعدة بيانات الجهاز للمساعدة في إنشاء البرنامج وتوسيع نطاقه. عند بدء مشروع ما ، يقوم المستخدم بتحديد البرنامج ليتم تشغيله من مجموعة مؤرشفة من الملفات. هذا يسمح التغيير السريع من لوحة واحدة إلى آخر حيث يتم حفظ جميع البرامج.
 الشكل 12: شاشة برنامج المترجم العالمي (UCT) |
| 01. يعرض إطار النص الملف المراد استيراده وموقعه / مساره. 02. زر الضغط يفتح نافذة للسماح للمستخدم بتغيير ملف CAD ليتم استيراده. 03. يعرض المجلد الذي سيتم حفظ الملف المحول بتنسيق .prg. 04. اضغط على الزر فتح استعراض للسماح للمستخدم بتغيير الموقع حيث سيتم حفظ مجلد ملف .prg. 05. الاسم الافتراضي للملف المصدر. يمكن تغييره عن طريق التحرير في مربع النص هذا. 06. استيراد الجانبين. 07. أعلى - إذا تم تحديده / تحديده ، سيتم استيراد موضع مكون الجانب العلوي. 08. القاع - إذا تم اختياره / فحصه ، سيتم استيراد موضع مكون الجانب السفلي. 09. يعرض اسم الملف ومسار / موقع الملف بعد اكتمال الاستيراد. 10. معاينة ملف الإدخال Filtered (حتى 50 سطر). | 11. تم إدخال الحرف لتجاهل المعلومات غير الضرورية غير المطلوبة لملف .prg. 12. أدخل عدد الخطوط ليتم تجاهله من اختيار ووضع كندي خلال عملية الاستيراد. 13. باستخدام أي من cComment Char أو Ignor Lines يعرض ملف في إطار المعاينة دون خطوط التعليق. 14. يعرض الملف في نافذة المعاينة في صيغته الأصلية (بما في ذلك التعليقات). 15. صندوق المعلومات. 16. يعرض خطوط البرنامج التي سيتم استيرادها من التحديدات المحددة من قبل المستخدم. 17. يعرض خطوط المستوردة بالفعل. 18. يعرض الخطوط غير المستوردة بتنسيق .prg. 19. يعرض عدد الأسطر التي تمت معالجتها UCT لاستيراد الملف إلى تنسيق .prg. 20. يضيف زاوية لكل موضع. |
ميزة أخرى للبحث عنها هي وحدة التغذية الرئيسية وقاعدة المكونات. بمجرد أن يخزن المشغل بيانات المكون ، فإنه هناك إلى الأبد ويمكن الوصول إليها واستيرادها إلى أي إعداد تكوين لوحة جديدة. تزداد قاعدة البيانات هذه كلما أضفت مكونات ، لذا بمرور الوقت ، ستقضي وقتًا أقل في البرمجة والمزيد من الوقت في الإنتاج. في كثير من الأحيان ، سوف تتذكر قاعدة البيانات المخزون ، حتى تتمكن من استخدام المكونات ، سيكون المخزون المتبقي متاحًا دائمًا للتحقق. هذه ميزة رائعة لجدولة وتخطيط المخزون.
تأكد من معرفة ما إذا كان النظام الذي تفكر فيه فقط يخزن البيانات الخاصة بلوحات معينة بدلاً من قاعدة بيانات مكونة بالكامل. إذا كان الأمر كذلك ، فإنه سيتذكر فقط بيانات مكون لوحة محددة ، ولن يعرض كل المخزون المتوفر.
 الشكل 13: شاشة محاكاة دون اتصال للتحسين |
الاقوي
غالبًا ما يتم توفير أدوات مساعدة معينة بآلة مصممة جيدًا للمساعدة في إعداد النظام وبرمجه. واحدة من أهم المرافق التي تؤثر على الأداء الأمثل هي برامج غير متصلة بالإنترنت.
يسمح البرنامج دون اتصال للمستخدم بمحاكاة روتين عمل انتقاء الجهاز ومكانه في بيئة بعيدة من أجل البرمجة. يمكن تثبيته على أي جهاز كمبيوتر وتبدو تمامًا مثل واجهة المستخدم الرسومية للجهاز. ويسمح للمستخدم بمعالجة البرنامج لفرز الوظائف وتعديل خطوط البرنامج من أجل الاستخدام والسرعة الأكثر كفاءة ، على سبيل المثال ، عن طريق تجميع مكونات من نوع مماثل في نفس التسلسل ، وتقليل تغييرات الأداة والوقت المستغرق لتنفيذ هذه الوظائف. ويمكنه أيضًا إنشاء مراجع لوحة لوحات متعددة قبل التشغيل على الجهاز.
لتسريع تغيير الوظيفة ، يجب أن تتضمن واجهة البرنامج إجراءات فرعية لعمليات شائعة مثل إعداد أدراج المصفوفة ، وتحديد مغذيات الشريط ، والتدريس من أجل توسيط الرؤية. للتوسع في النقطة الأخيرة ، يجب أن تكون ترجمة الصور واضحة ومباشرة ؛ إذا لم يكن الأمر كذلك - وكان الجهاز يواجه صعوبة في التعرف على مكون - قد تكون النتيجة مكونًا في غير محله ، مما يؤدي إلى الكثير من إعادة العمل غير الضرورية. ستقوم واجهة البرنامج المصممة جيدًا بالتقاط مجموعة من صفات الصور لكل نوع مكون تمثل جميع الأجزاء المقبولة ، وتخزينها كملف معتمد. يعمل ذلك على تحسين السرعة والتكرار والكفاءة وجودة اللوحة النهائية.
اعتبارات أخرى
وعلى نفس القدر من الأهمية التي تتسم بها الخصائص المادية لآلة اختيار الجودة ومكانتها ، فإن الميزات "اللينة". تأكد من التحقق من:
توافر التدريب في الموقع أو المصنع؟
التشخيص عن بعد - هل يمكن للبائع توفيره من خلال الدعم عبر الإنترنت؟
تحديثات البرامج الهامة - هل تأتي مجانًا أم بتكلفة؟
هل تتوفر واجهة البرنامج لمراجعة ما قبل البيع؟
دعم المورد
عند تقييم أي نوع من أجهزة SMT ، ضع في اعتبارك دعم المصنّع كأحد أهم أصول عملية الشراء. أفضل طريقة لتعلم كيفية تعامل الشركة مع عملائها هي عن طريق الكلام. تحدث إلى العديد من العملاء لمعرفة مدى سعادتهم بالماكينة ، والبائع ، والدعم الذي يقدمونه. أين مصنع التصنيع؟ هل يمكن أن تساعد في حل مشكلات المحاذاة عبر الهاتف؟ هل يقدمون خدمة ميدانية؟ هل لديهم قطع غيار في المخزون للشحن الفوري؟ في حين أنه لا يوجد الكثير من الأسواق المستخدمة لآلات القوالب اليدوية اليدوية والمعززة آليًا أو المدعومة بالآلات ، فلا تزال فكرة جيدة أن تسأل مورّدك عن أجهزتهم القديمة في هذا المجال ، وإذا قطعت الطريق ، فإن قطع الغيار المتاحة ، وحول قدرتها على تخصيص قطع الغيار إذا كان الجهاز يصبح عفا عليها الزمن. اسأل ما هي دورة الحياة المتوقعة للمنتج. معيار الصناعة هو سبع سنوات. تذكر ، هناك فرق بين الشركة المصنعة الحقيقية ومورد المعدات أو الموزع.